Wie wird eine Etikettenrolle für automatische Etikettiermaschinen vorbereitet?
Wir behandeln die Rollenvorbereitung für automatische Etikettiermaschinen: Rollen- und Wickelrichtung, Kerndurchmesser, Rollenaußendurchmesser, Wickelspannung, Spalt und Stanzen, Layout, schwarze Marke und Sensormarken, Trägerband und Anwendungsgeschwindigkeit sowie eine Checkliste vor der Bestellung.
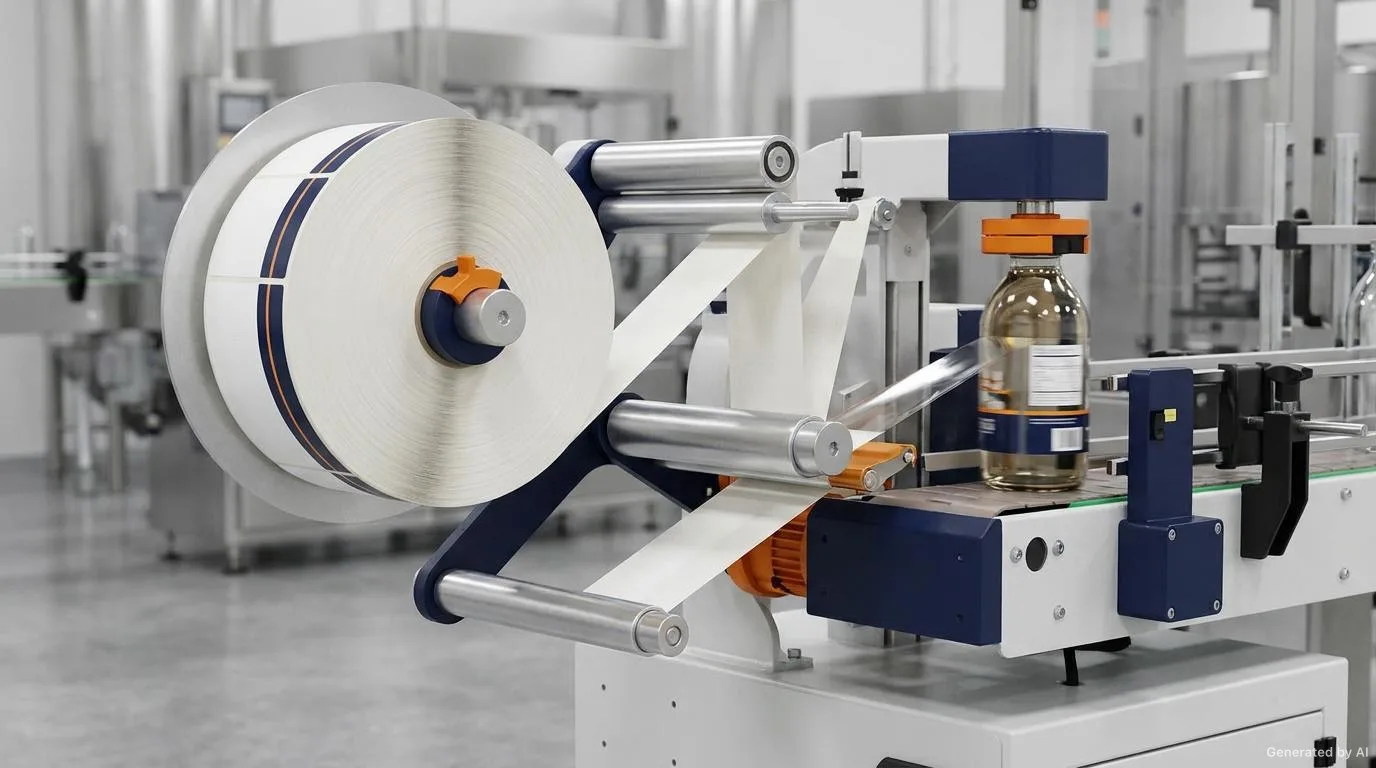
Bei automatischen Etikettiermaschinen (Etikettierer/Applikatoren) hängt eine reibungslose Produktion ebenso von der Vorbereitung der Rolle ab wie vom Etikett selbst. Wenn Rollenrichtung, Wickelart, Kerndurchmesser, Abstand zwischen den Etiketten und Sensormarken nicht zur Maschine passen, stoppt die Linie, Etiketten kleben schief oder das Trägerband reißt. Die gute Nachricht: Die meisten dieser Probleme lassen sich bereits bei der Bestellung verhindern, wenn die Parameter korrekt definiert sind. Dieser Beitrag behandelt den technischen Rahmen der Rollenvorbereitung für automatische Etikettiermaschinen, welche Informationen von der Maschine und vom Hersteller angefordert werden sollten und welche Fehler am häufigsten vorkommen.
Ein Hinweis vorab: Werte wie Kerndurchmesser, maximaler Rollenaußendurchmesser, Spalttoleranz und Wickelrichtung unterscheiden sich von Maschine zu Maschine und je nach Anwendung. Die hier genannten Bereiche und Beispiele sind nur eine allgemeine Orientierung; bestätigen Sie für Ihre eigene Linie immer die Angaben des Maschinenherstellers oder Ihres technischen Teams. Mit geprüften statt erfundenen Parametern zu arbeiten ist entscheidend für die Linienkontinuität.
Wie funktioniert eine Rolle auf einer automatischen Etikettiermaschine?
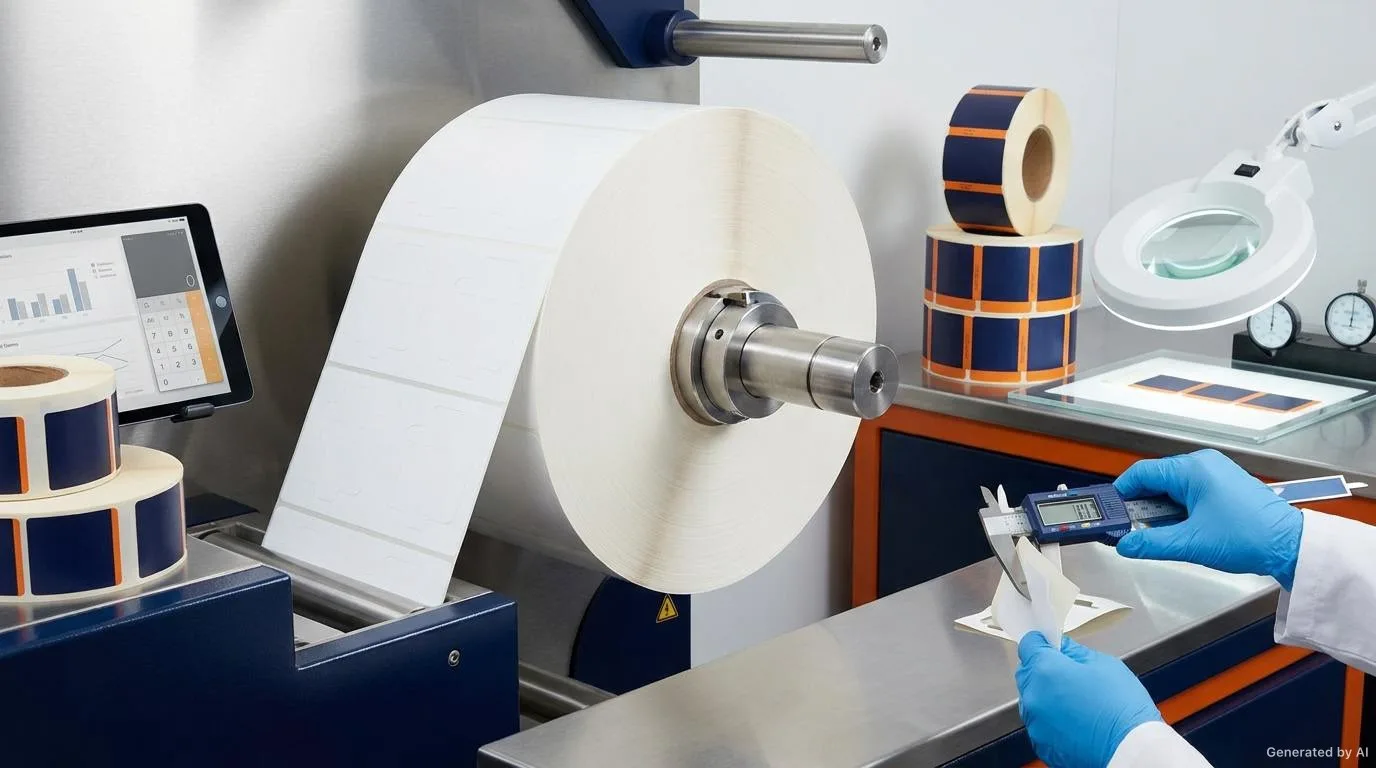
Eine typische automatische Etikettiermaschine folgt diesem Zyklus: Die Spule läuft im Abwickler (Unwinder) ab, das Trägerband läuft durch Rollen und wird über eine Ablösekante (Peel Plate) oder ein Messer geführt. Hier löst sich das Etikett vom Trägerband und wird vom Applikator (Pad/Tamp, Rolle, Band oder Blasauftrag) auf das Produkt aufgebracht. Das verbrauchte Trägerband wird im Aufwickler (Rewinder) aufgerollt. Jeder Schritt dieser Kette ist über die Spannung verbunden, und die Geometrie und Richtung der Rolle stehen ganz am Anfang der Kette.
Der zweite kritische Punkt sind die Vorschub- und Erkennungsschritte der Maschine. Maschinen bestimmen den Etikettenbeginn meist mit Sensoren: Sie lesen entweder den Spalt zwischen den Etiketten oder eine gedruckte Markierung, die schwarze Marke genannt wird. Liest der Sensor nicht korrekt, driftet die Vorschubmenge; das Etikett löst sich entweder zu früh oder bleibt halb haften. Die Rollenvorbereitung betrifft also nicht nur eine sauber gewickelte Spule, sondern auch eine Geometrie, die zum Lesesystem der Maschine passt.
Rollenrichtung und Wickelrichtung
Die Rollenrichtung bestimmt, von welcher Seite die Spule in der Maschine abläuft und in welche Richtung sich das Etikett vom Trägerband löst. Zwei identisch wirkende Rollen lassen sich an der Maschine gar nicht verwenden, wenn sie falsch gewickelt sind. Behandeln Sie die Richtung bei der Bestellung daher nicht als abstrakte Vorliebe, sondern als technische Anforderung, die klar definiert werden muss.
Innenwicklung und Außenwicklung
Rollen können grundsätzlich als Innenwicklung (vom Kern nach außen) oder Außenwicklung (zum Kern hin) vorbereitet werden. Welche benötigt wird, hängt ganz von der Abwickelrichtung der Maschine ab. Ob die Etikettenfläche relativ zum Trägerband nach außen oder innen zeigt, bestimmt direkt, in welche Richtung sich das Etikett an der Ablösekante löst. Wird diese Unterscheidung falsch getroffen, löst sich das Etikett in die entgegengesetzte Richtung und lässt sich nicht aufbringen.
Richtung, in der sich das Etikett vom Trägerband löst
In der Praxis werden Begriffe wie „rechte Richtung“, „linke Richtung“ oder „gegen den Uhrzeigersinn“ häufig verwendet; je nach Maschine und Blickwinkel können sie jedoch missverstanden werden. Am zuverlässigsten ist es, die Rolle nach Möglichkeit mit einer Skizze oder einem Foto zu definieren und die Richtung am ersten Musterdruck tatsächlich zu testen. Senden Sie wenn möglich ein Muster einer aktuell laufenden Rolle an den Lieferanten; damit ist die Richtung zweifelsfrei geklärt.
Kerndurchmesser, Rollenaußendurchmesser und Wickelspannung
Der Kerndurchmesser ist das Maß, mit dem die Rolle auf die Maschinenwelle passt, und bildet die Mitte der Spule. Passt der Kerndurchmesser nicht zur Maschinenwelle, lässt sich die Rolle entweder nicht aufstecken oder sie eiert. Ein kleiner Kern bedeutet zudem mehr Wickelumdrehungen bei gleicher Dicke und eine engere Krümmung, was bei dünnen Materialien dazu führen kann, dass das Etikett um den Kern wellt oder am Rand abhebt. Deshalb sollte der Kerndurchmesser aus der Maschinenspezifikation entnommen werden.
Der Rollenaußendurchmesser ist durch die Kapazität des Rollenfachs und des Abwickelarms der Maschine begrenzt. Je größer der Durchmesser, desto mehr Etiketten fasst dieselbe Rolle, was längere Läufe mit weniger Rollenwechseln ermöglicht. Eine große, schwere Rolle kann jedoch die Abwickelspannung und das Antriebssystem der Maschine belasten. Der Gleichgewichtspunkt liegt zwischen dem maximal zulässigen Durchmesser und der Linieneffizienz.
Die Wickelspannung gibt an, wie fest die Rolle gewickelt ist. Eine zu lockere Wicklung verursacht Rutschen, Falten und schiefen Vorschub beim Abwickeln. Eine zu feste Wicklung kann dazu führen, dass der Klebstoff (besonders bei weichen Klebstoffen) seitlich austritt und sich das Etikett nur schwer vom Trägerband löst. Die richtige Spannung ist ein Produktionsparameter, der je nach Materialart, Etikettengröße und Anwendungsgeschwindigkeit eingestellt werden sollte.
Abstand zwischen Etiketten, Stanzen und Wiederhollänge
Der Abstand (Spalt) zwischen den Etiketten ist der Bereich, in dem der Sensor der Maschine den Etikettenübergang erkennt. Ein gleichmäßiger Spalt ist für einen stabilen Vorschub unerlässlich. Stanzen (Die-Cut) bedeutet, dass der Schnitt nur in der Etikettenschicht ausgeführt wird, sodass sich das Etikett vom Trägerband ablösen lässt, während das Trägerband selbst nicht durchtrennt wird. Ist das Trägerband teilweise durchtrennt, reißt es beim Ziehen und die Linie stoppt. Daher sind die Stanzqualität und die Integrität des Trägerbands bei eingehendem Material zu prüfen.
Die Wiederhollänge ist der Abstand vom Anfang eines Etiketts bis zum Anfang des nächsten, einschließlich Etikettenlänge und Spalt. Die Vorschubeinstellung der Maschine richtet sich nach dieser Wiederhollänge. Werden Rollen mit unterschiedlicher Wiederhollänge auf derselben Linie gemischt, driftet der Vorschub. Für einen Auftrag bestellte Rollen sollten daher eine einheitliche Wiederhollänge und einen einheitlichen Spalt haben.
Einspaltige/mehrspaltige Anordnung, schwarze Marke und Sensormarken
Die Etiketten auf einer Rolle können einspaltig (eine Spalte) oder mehrspaltig (mehrere Spalten) angeordnet sein. Eine mehrspaltige Anordnung führt mehrere Etiketten gleichzeitig zu und kann die Effizienz erhöhen; die Maschine muss jedoch für diese Anordnung geeignet sein und der Sensor muss die richtige Spalte lesen. Die Wahl der Anordnung hängt direkt vom Applikatorkopf der Maschine und der Etikettenbreite ab.
Manche Maschinen führen nicht per Spalt, sondern per schwarzer Marke zu. Eine schwarze Marke ist eine Markierung, die auf die Rückseite des Trägerbands oder zwischen die Etiketten gedruckt wird und die der Sensor lesen kann. Position, Größe und Schwärze der Sensormarke müssen zum optischen System der Maschine passen. Werden die beiden Erkennungsarten (Spalt und schwarze Marke) verwechselt, löst der Sensor entweder nie aus oder unzuverlässig. Geben Sie bei der Rollenbestellung klar an, welche Erkennungsmethode die Maschine nutzt.
Das Trägerband und der Einfluss der Anwendungsgeschwindigkeit
Das Trägerband (Liner) ist die Unterlage, an der das Etikett vorübergehend haftet und von der es sich an der Ablösekante löst. Dicke, Steifheit und Ablöseeigenschaften (Release) des Trägerbands bestimmen das Anwendungsverhalten. Ein sehr steifes Trägerband kann bei hoher Geschwindigkeit spröde reagieren und reißen; ein sehr weiches Trägerband kann in den Führungsrollen falten. Auch die Leichtigkeit der Ablösung ist wichtig: Ein schlecht ablösendes Trägerband kann an der Linie hängen bleiben, ein zu leicht ablösendes kann dazu führen, dass sich das Etikett zu früh löst und schief klebt.
Die Anwendungsgeschwindigkeit ist eine unsichtbare Variable der Rollenvorbereitung. Mit steigender Geschwindigkeit ändern sich Winkel und Dauer der Ablösung vom Trägerband, und der Klebstoff hat weniger Zeit zum Haften. Auf Hochgeschwindigkeitslinien werden Spannung, Ablösewert des Trägerbands und Stanzpräzision daher noch wichtiger. Dieselbe Rolle kann bei niedriger Geschwindigkeit problemlos laufen und bei hoher Geschwindigkeit Probleme verursachen; daher empfiehlt sich ein Test bei der echten Produktionsgeschwindigkeit.
Maschinentyp und Rollenanforderungen
Die folgende Tabelle fasst die Punkte zusammen, die je nach Maschinen- und Anwendungstyp auf der Rollenseite hervorstechen. Die Tabelle ist eine allgemeine Orientierung; die genaue Anforderung jeder Maschine sollte der Herstellerspezifikation entnommen werden.
| Maschinen-/Anwendungstyp | Hauptaugenmerk | Achtung auf der Rollenseite |
|---|---|---|
| Tischgerät / halbautomatisch | Niedrige–mittlere Geschwindigkeit | Kerndurchmesser, Spalttoleranz |
| Vollautomatischer Applikator (Pad/Tamp) | Mittlere–hohe Geschwindigkeit | Richtung, Spannung, Sensormarke |
| Rollenart (Wrap-around) | Hohe Geschwindigkeit | Wickelspannung, Rollenaußendurchmesser, Trägerbandstabilität |
| Blasauftrag (Blow-on) | Hohe Geschwindigkeit | Etikettensteifheit, Ablöserichtung |
| Drucken & Applizieren | Unterschiedlich | Sensormarke, Spalt, Richtung |
Technische Informationen vom Maschinenhersteller oder Lieferanten anfordern
Der sicherste Weg zur richtigen Rolle ist, die Informationen von der Maschinenseite vollständig zu sammeln. Die folgende Liste fasst die Punkte zusammen, die vor der Bestellung geklärt werden sollten.
- Kerndurchmesser: die zur Maschinenwelle passende Kerngröße (vom Hersteller bestätigt).
- Maximaler Rollenaußendurchmesser: der größte Durchmesser und das größte Gewicht, das das Abwicklerfach aufnimmt.
- Wickelrichtung: ob eine Innen- oder Außenwicklung erforderlich ist.
- Ablöserichtung: die Richtung, in der sich das Etikett vom Trägerband löst.
- Erkennungsmethode: ob der Vorschub per Spalt oder per schwarzer Marke erfolgt.
- Anwendungsgeschwindigkeit: die tatsächliche Geschwindigkeit der Linie.
- Etiketten- und Trägerbandbreite: zur Abstimmung auf die Applikatorbreite.
- Wiederhollänge und Spalt: Maße, die zum vorhandenen, funktionierenden Produkt passen.
- Material- und Klebstoffart: zur Verträglichkeit mit Oberfläche, Temperatur und Produkt.
- Musteranforderung: eine Musterrolle zum Test vor einer großen Bestellung.
Checkliste zur Rollenvorbereitung vor der Bestellung
Die folgenden Punkte vor einem neuen Auftrag einzeln zu prüfen, verhindert die meisten Stillstände an der Linie.
- Liegen uns das Maschinenmodell und die Herstellerspezifikation vor?
- Sind Kerndurchmesser und maximaler Rollenaußendurchmesser bestätigt?
- Sind Wickelrichtung (innen/außen) und Ablöserichtung klar?
- Ist die Erkennungsmethode (Spalt oder schwarze Marke) und die Markengröße angegeben?
- Sind Etikettenlänge, Spalt und Wiederhollänge stimmig?
- Ist die ein- bzw. mehrspaltige Anordnung mit der Maschine kompatibel?
- Passen Trägerbandart und Ablöseverhalten zur Anwendungsgeschwindigkeit?
- Ist der Klebstoff mit Produktoberfläche und Temperaturbedingungen verträglich?
- Ist ein Schutz nach dem Druck (Laminierung usw.) erforderlich?
- Wurde vor der großen Bestellung ein Muster getestet?
Häufige Fehler
Die folgenden Fehler verursachen die meisten Stillstände und Qualitätsprobleme bei der automatischen Etikettierung.
- Bestellen ohne Richtungsangabe: Die Rolle passt nicht zur Maschine; die Lösung ist, die Richtung per Muster oder Skizze zu definieren.
- Kerndurchmesser annehmen: Eine Wellenunverträglichkeit macht die Rolle unbrauchbar.
- Spalt-/Sensormethoden verwechseln: Der Vorschub driftet, das Etikett löst sich halb.
- Wickelspannung nicht auf die Geschwindigkeit abstimmen: Bei hoher Geschwindigkeit kommt es zu Rutschen oder Austreten.
- Das Trägerband vernachlässigen: Ein schwaches Trägerband reißt oder faltet sich bei hoher Geschwindigkeit.
- Den Mustertest überspringen: Das Problem zeigt sich erst an der Produktionslinie, und dann kostspielig.
Ein realistisches Szenario: Lebensmittel- und Getränkeabfülllinie
Nehmen wir einen Getränkehersteller, der Fruchtsaft abfüllt. Die Abfülllinie läuft mit einer bestimmten Geschwindigkeit, und Etiketten, die auf Rollen ankommen, werden von einem vollautomatischen Applikator auf die Flaschen aufgebracht. Beim ersten Lauf lösen sich die Etiketten sauber; doch mitten in der Schicht, nach einem Rollenwechsel, kleben die Etiketten schief und das Trägerband reißt zeitweise. Bei der Prüfung zeigt sich, dass es nicht an der Richtung liegt: Der Außendurchmesser der neuen Rollen belastet den Abwickelarm, und die Spannung ist für die Liniengeschwindigkeit zu fest. Der Hersteller spricht mit seinem Lieferanten und überprüft Kerndurchmesser, maximalen Außendurchmesser, Wickelspannungsprofil und Trägerbandart gemeinsam; eine Musterrolle wird bei der echten Produktionsgeschwindigkeit getestet. Mit den Anpassungen kleben die Etiketten nun über die ganze Schicht konstant, und da weniger Rollenwechsel nötig sind, steigt auch die Linieneffizienz.
Dieses Szenario zeigt, dass selbst ein einzelner Parameter die Linie stoppen kann und dass die Lösung darin liegt, von Anfang an die richtigen Informationen zu sammeln und mit einem Muster zu bestätigen.
Fazit und praktische Empfehlungen
Die Vorbereitung einer Rolle, die zu einer automatischen Etikettiermaschine passt, ist eine Kombination technischer Entscheidungen: Rollen- und Wickelrichtung, Kerndurchmesser, Rollenaußendurchmesser, Wickelspannung, Spalt und Stanzen, Anordnung und Sensormarke, Trägerbandart und Anwendungsgeschwindigkeit. Die genauen Werte dieser Parameter hängen von Maschine und Anwendung ab; daher ist der robusteste Ansatz, alles auf die Maschinenspezifikation zu stützen und vor einer großen Bestellung mit einem Muster zu testen.
Für einen breiteren Überblick lesen Sie unsere Beiträge zu was Sie vor der Bestellung von Etikettenrollen wissen sollten, zur Klebstoffwahl in wie man einen Etikettenklebstoff auswählt, zur Materialwahl in gestrichenes Papier vs. Folienetiketten und zu variablen Daten in variable Daten und fortlaufend nummerierte Etiketten.
Lassen Sie uns gemeinsam die passende Rolle für Ihre Linie vorbereiten
Jede Maschine hat einen anderen Kerndurchmesser, eine andere Wickelrichtung und andere Sensoranforderungen. Teilen Sie uns Ihr Maschinenmodell und ein Muster Ihrer aktuellen Rolle mit; wir definieren gemeinsam die Rollenparameter und die Musteroption, die zu Ihrer automatischen Etikettiermaschine passen. Unser Sortiment finden Sie auf der Seite Produkte, und für eine schnelle Einschätzung erreichen Sie uns über die Seite Angebot anfordern.
Häufig gestellte Fragen
Wie bestimme ich die Rollenrichtung?
Am zuverlässigsten ist es, die Spezifikation des Maschinenherstellers zu befolgen und nach Möglichkeit ein funktionierendes Rollenmuster an den Lieferanten zu senden. Begriffe wie „rechts/links“ können missverstanden werden – klären Sie die Richtung per Skizze, Foto oder Muster.
Warum ist der Kerndurchmesser wichtig?
Der Kerndurchmesser ist das Maß, mit dem die Rolle auf die Maschinenwelle passt. Ein unpassender Kern verhindert das Aufstecken oder lässt die Rolle eiern; er sollte aus der Maschinenspezifikation bestätigt werden.
Was ist der Unterschied zwischen Spalt und schwarzer Marke?
Der Spalt ist der offene Bereich zwischen den Etiketten, den der Sensor erkennt. Die schwarze Marke ist eine gedruckte Markierung, die der Sensor liest. Die Rolle muss nach der Methode der Maschine vorbereitet werden.
Warum kleben Etiketten bei hoher Geschwindigkeit schief?
Mit steigender Geschwindigkeit ändert sich die Zeit, in der sich das Etikett vom Trägerband ablöst, und der Klebstoff hat weniger Zeit zum Haften. Passen Wickelspannung und Ablöseverhalten nicht zur Geschwindigkeit, kann es zu Verrutschen kommen.
Ist eine Musterrolle notwendig?
Ein Mustertest vor einer großen Bestellung bestätigt, dass Richtung, Spannung und Sensorverträglichkeit an der Linie ohne Probleme funktionieren. Er wird empfohlen, um Stillstände und Materialverlust zu vermeiden.
Möchten Sie das richtige Etikett für Ihr Produkt bestimmen?
Teilen Sie uns Ihren Einsatzbereich und Ihre Anforderungen mit; wir bewerten gemeinsam geeignete Optionen.